


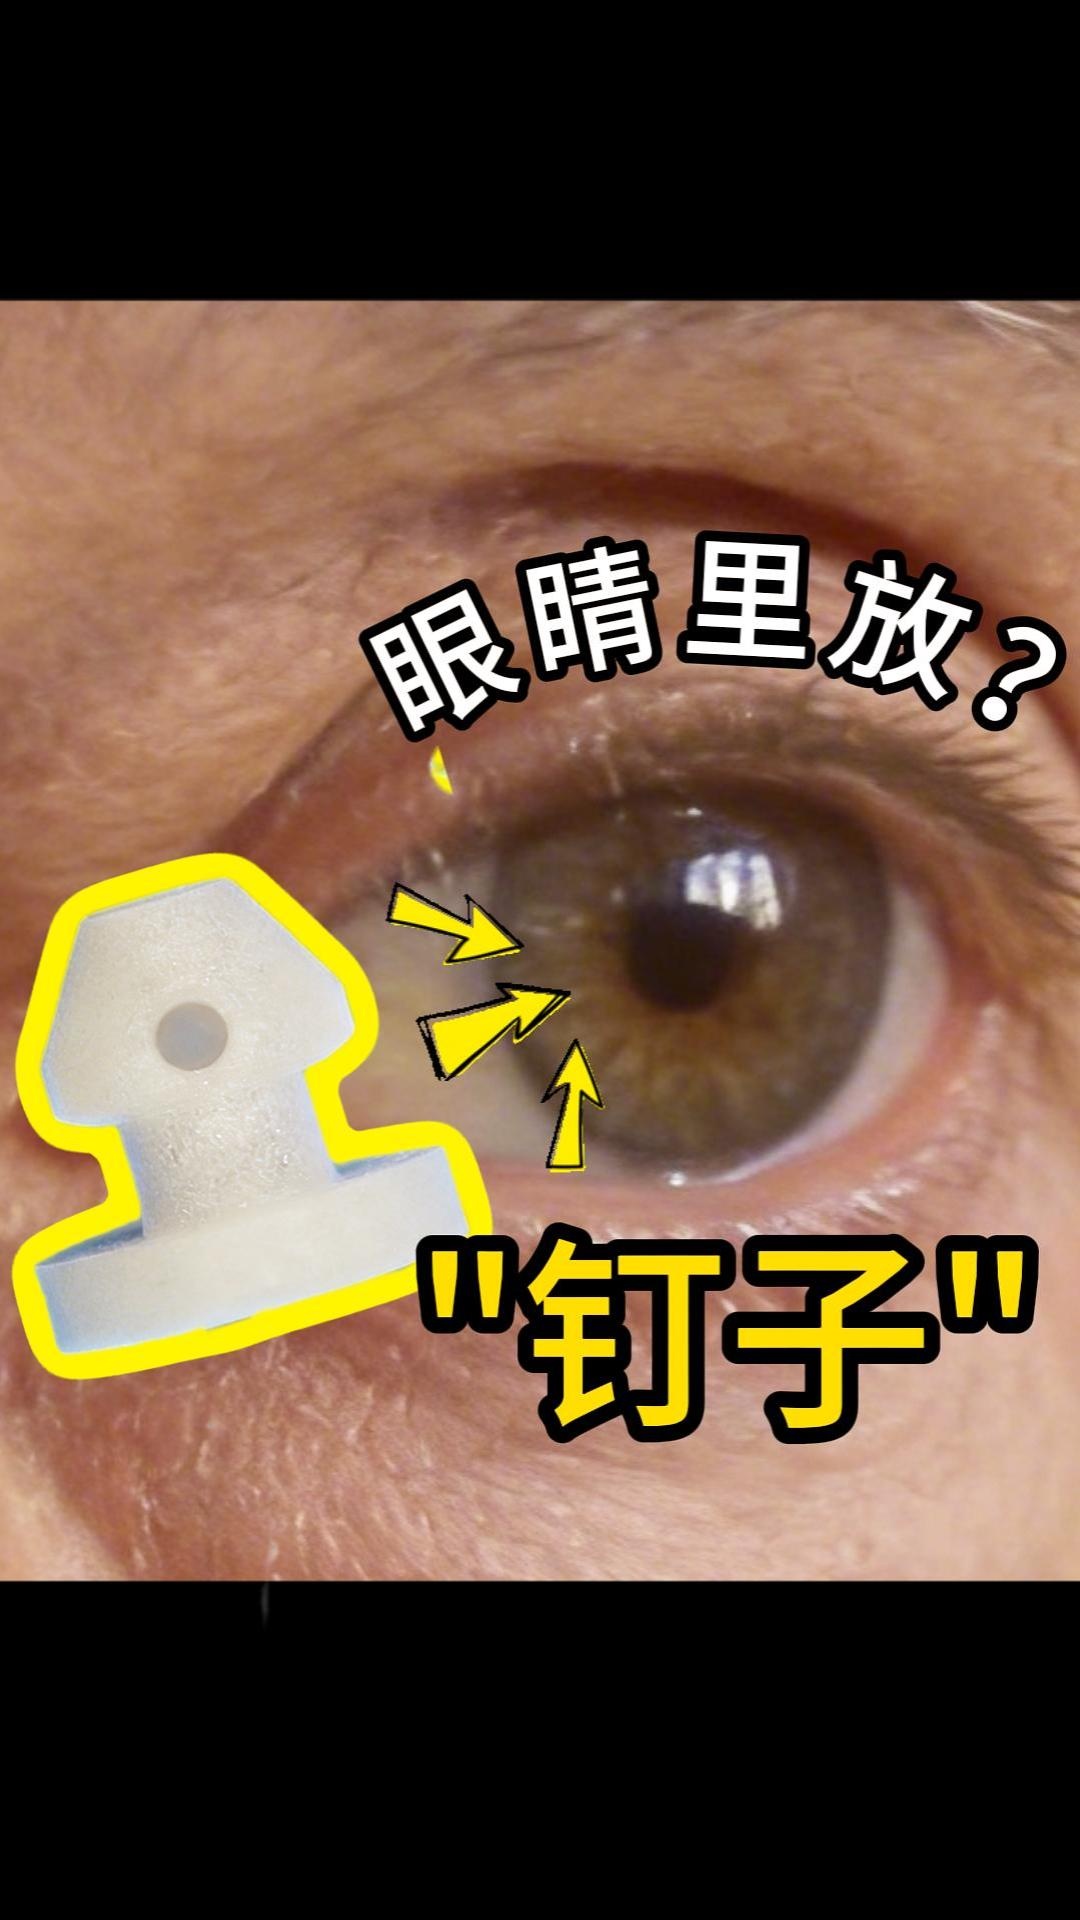
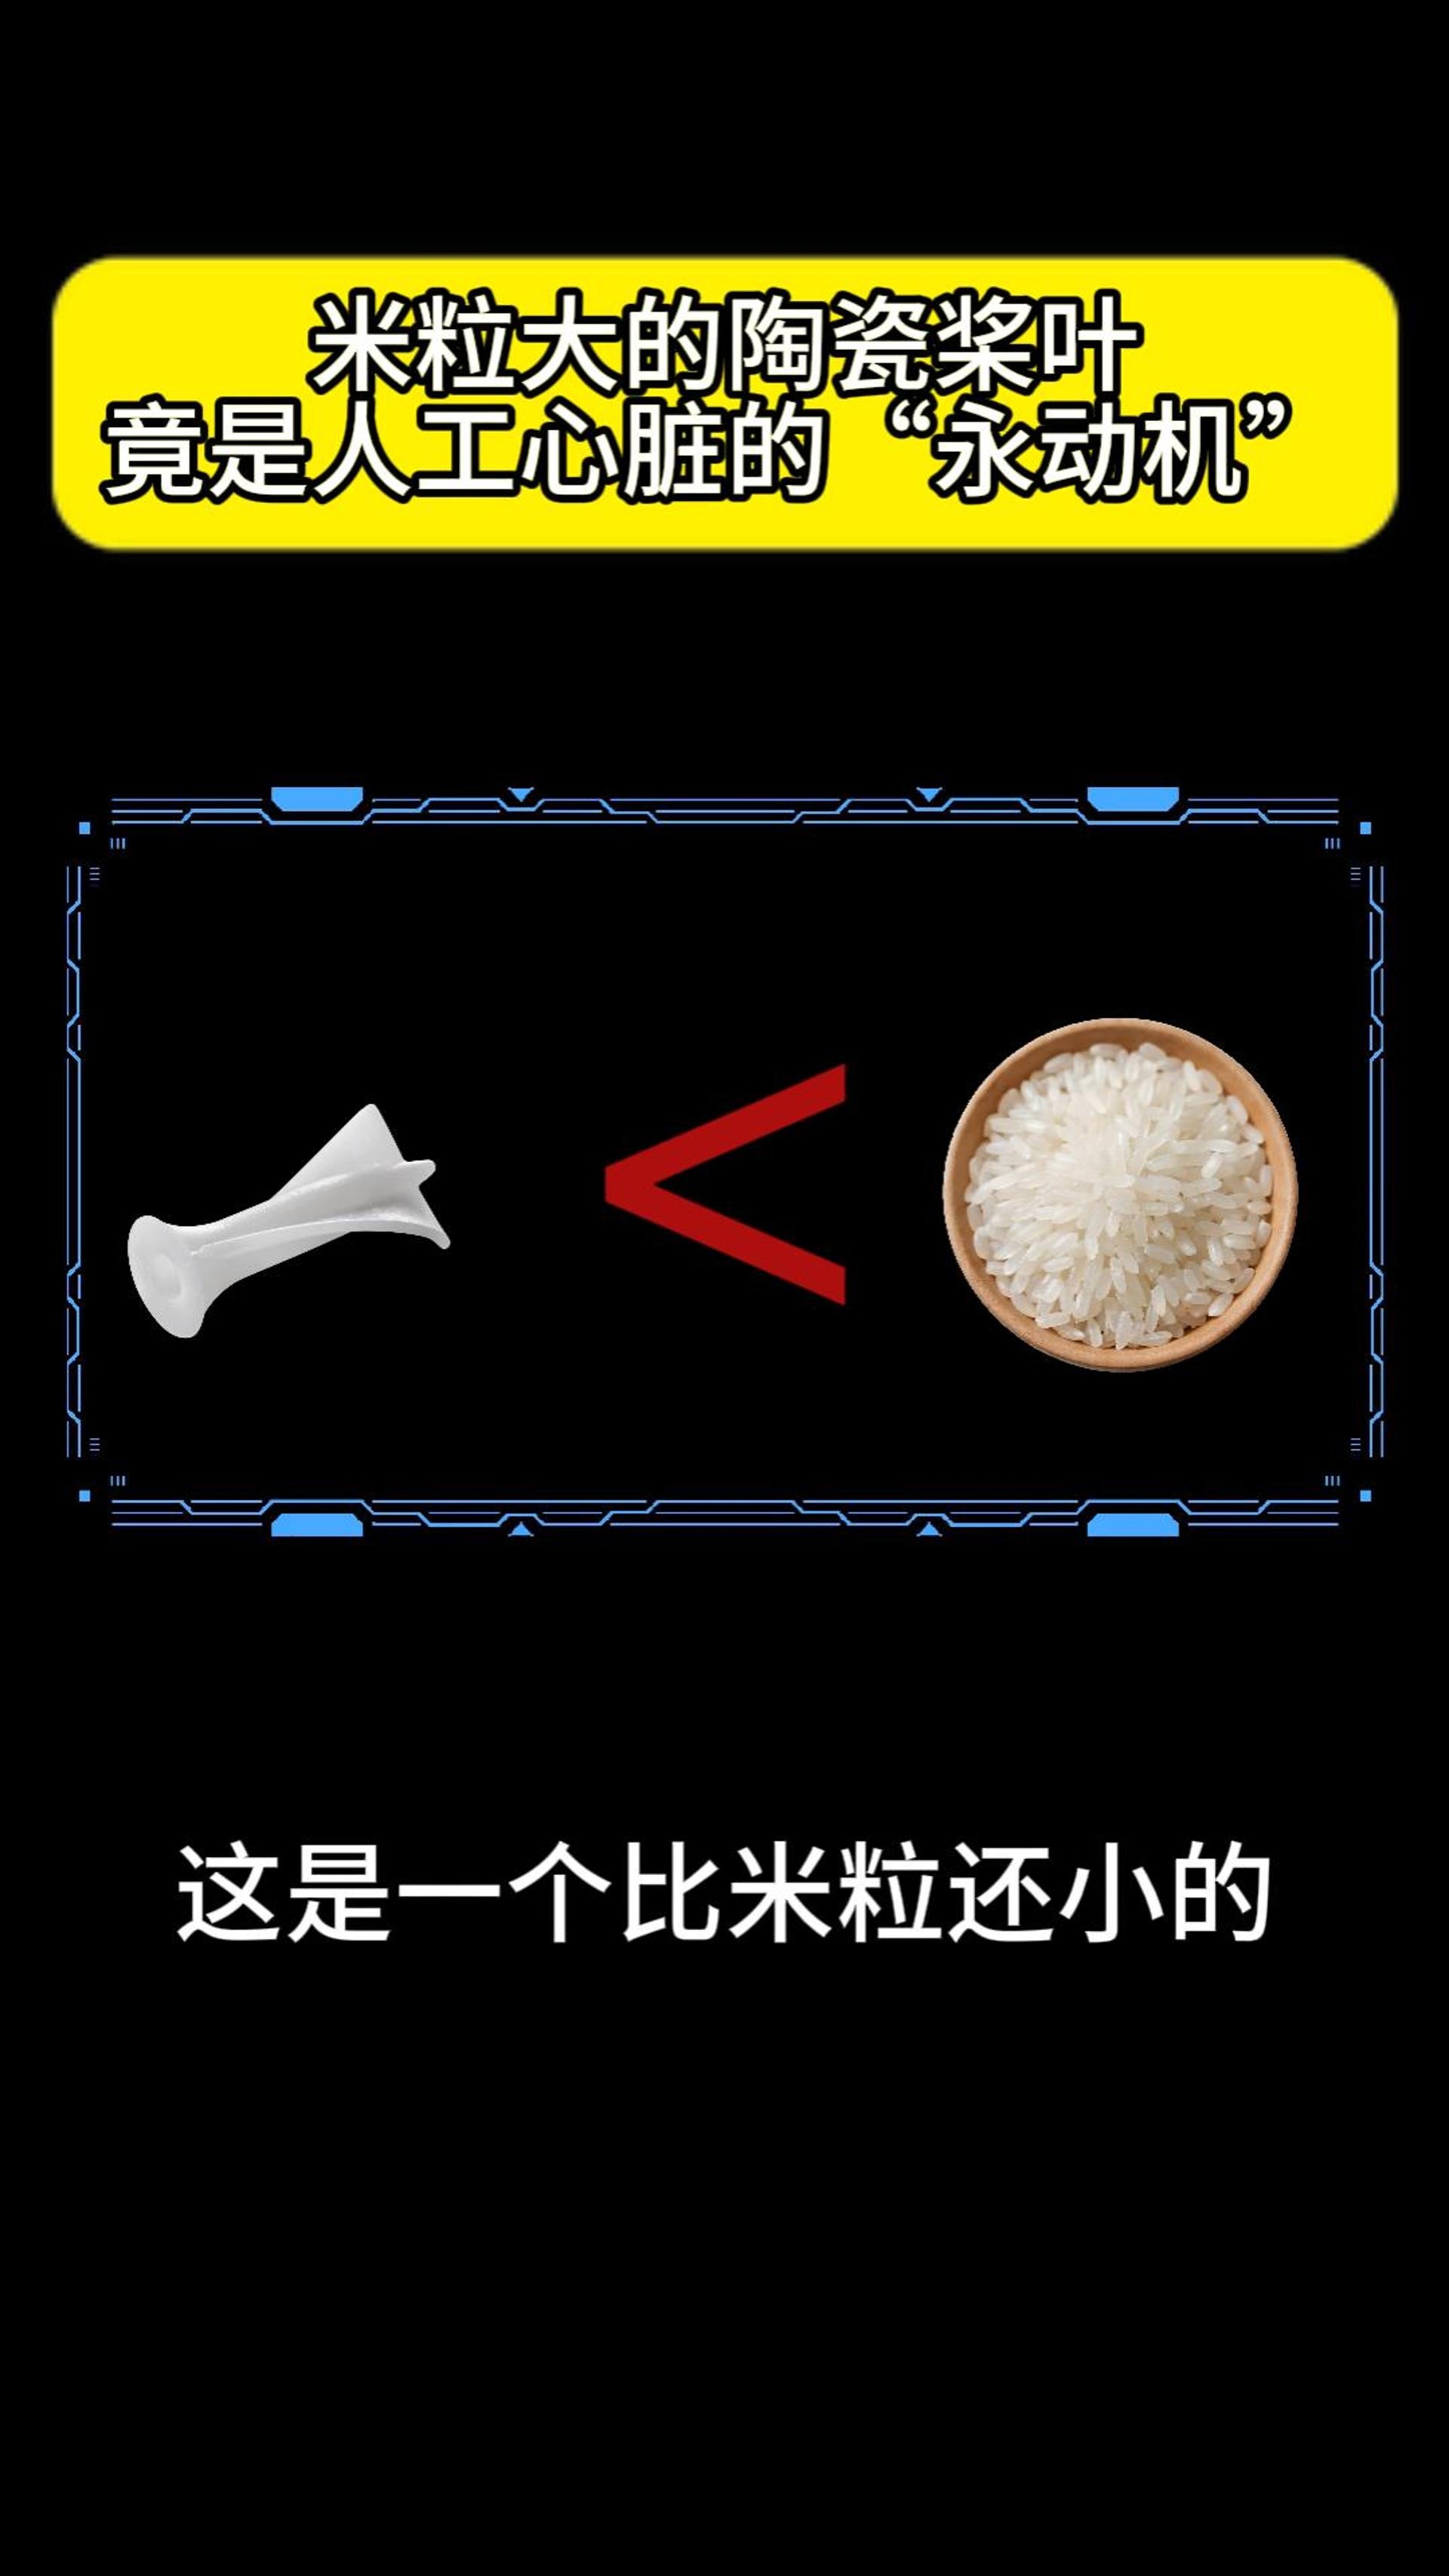
一枚用于青光眼手术的引流钉,通孔只有60μm,整体尺寸不到400μm——传统机加工面对这样的内部流道,良率堪忧。一把用在人工心脏中的陶瓷桨叶,要以数万转的速度在血管中持续旋转,全表面粗糙度必须控制在Ra≤0.5μm,任何微小瑕疵都可能带来血栓风险。一枚空心微针,针尖仅3μm,陶瓷材质、孔径30-80μm,既要保证机械强度,又要实现无痛穿透。
这些精密到“肉眼不可见”的医疗器械,传统工艺要么做不了,要么做不快,要么打样可以、量产翻车。当零件的特征尺寸进入微米级,当结构复杂度超出传统工艺边界,医疗器械企业需要的不只是一台“能打印”的设备,而是一套从研发打样到批量生产全链条打通的能力。
上海普利生三维科技股份有限公司(以下简称“普利生”)给出的答案是:2μm精度,打样量产一站搞定。
普利生微纳3D打印设备的核心,是自主研发的亚像素微扫描技术(SMS),通过三个维度的协同突破,把光固化3D打印的精度推进到2μm:
微透镜阵列缩束:将面投影光斑压缩至亚像素级别,实现2μm光学精度;
压电陶瓷微振动扫描:通过物理振动控制亚像素光斑的空间精密排列;
亚像素电控技术:精准控制光斑亮灭,做到像素级别内的精细划分。
硬指标说话:最小层厚2μm、尺寸公差控制在±5-10μm。全幅面一次性曝光成型,保证精度的同时效率不降,且无拼接误差。
这样一台设备能做什么?看几个真实打印的产品:
青光眼引流钉:整体尺寸小于400μm,孔径仅60~80μm,内部流道通畅光滑;
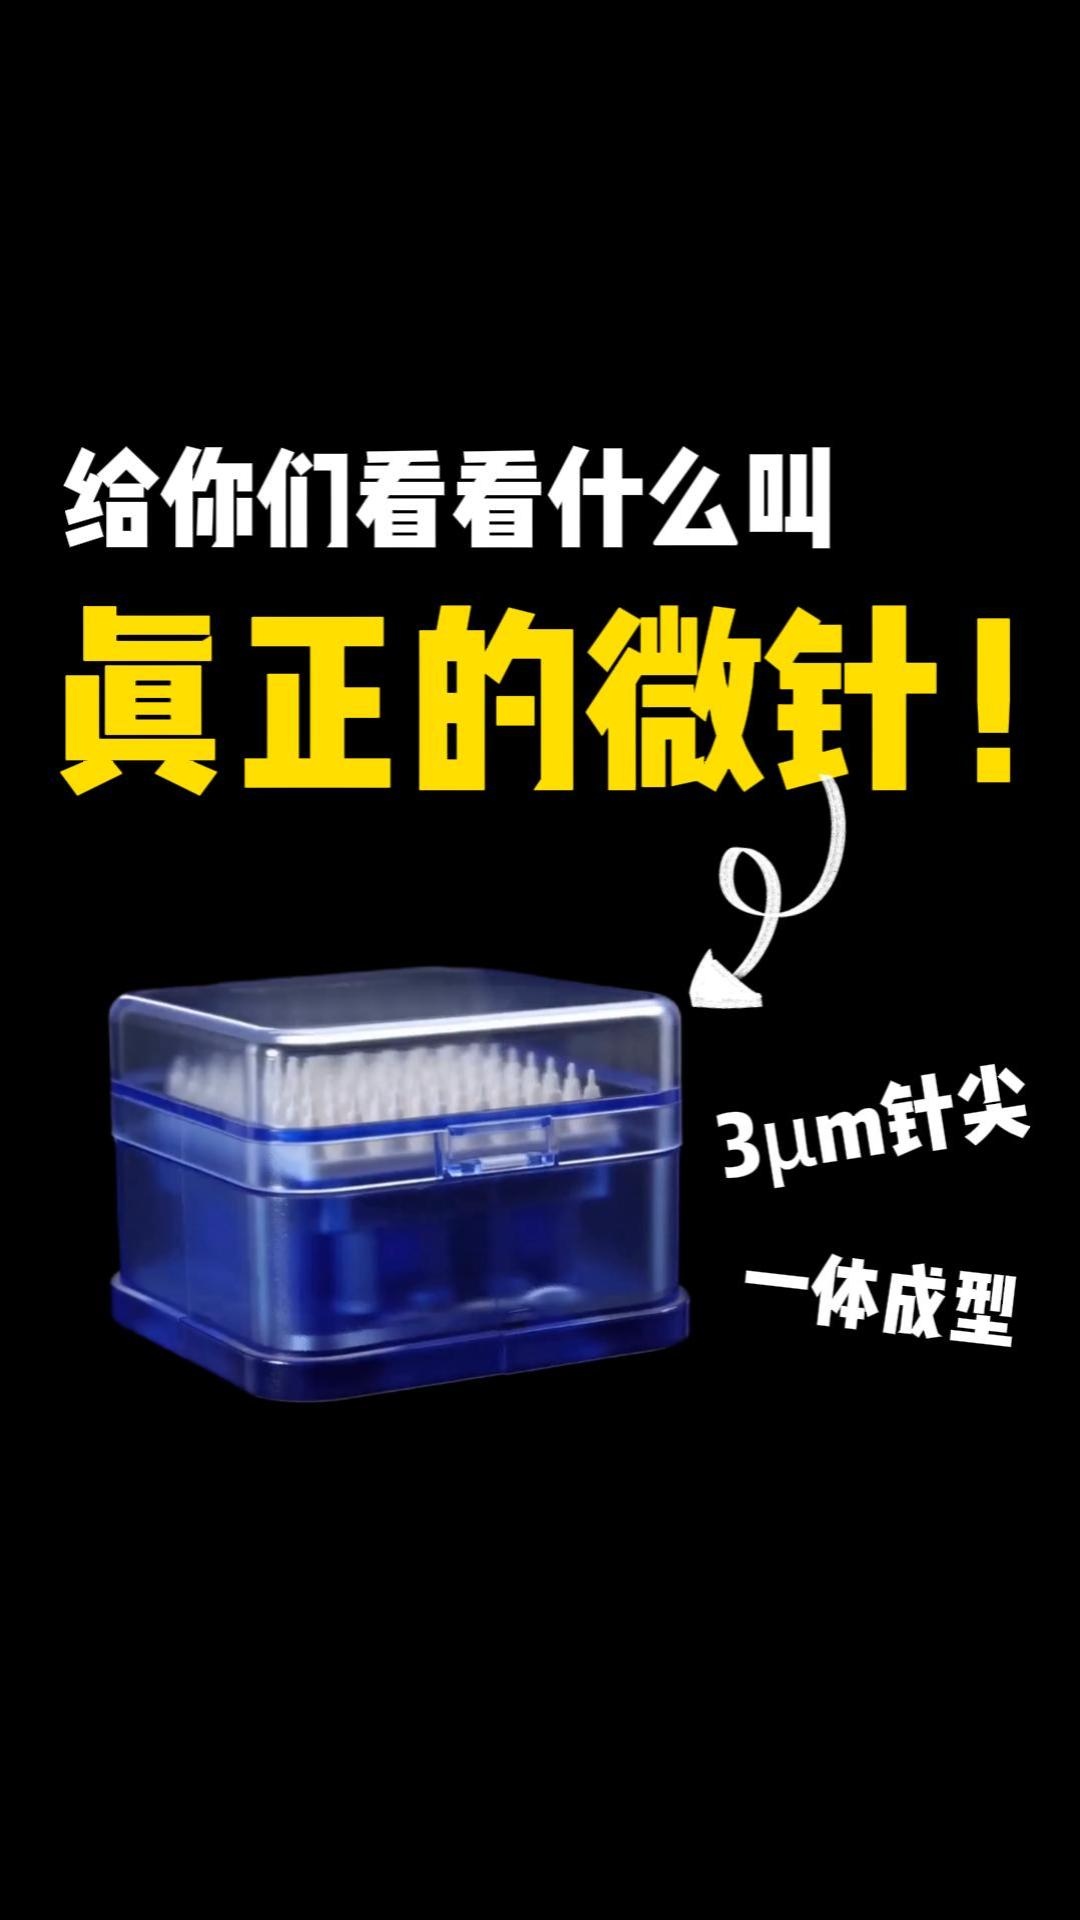
陶瓷空心微针:针尖仅3μm,近乎无痛穿刺,可反复穿刺100次以上,用于医美导入和透皮给药;
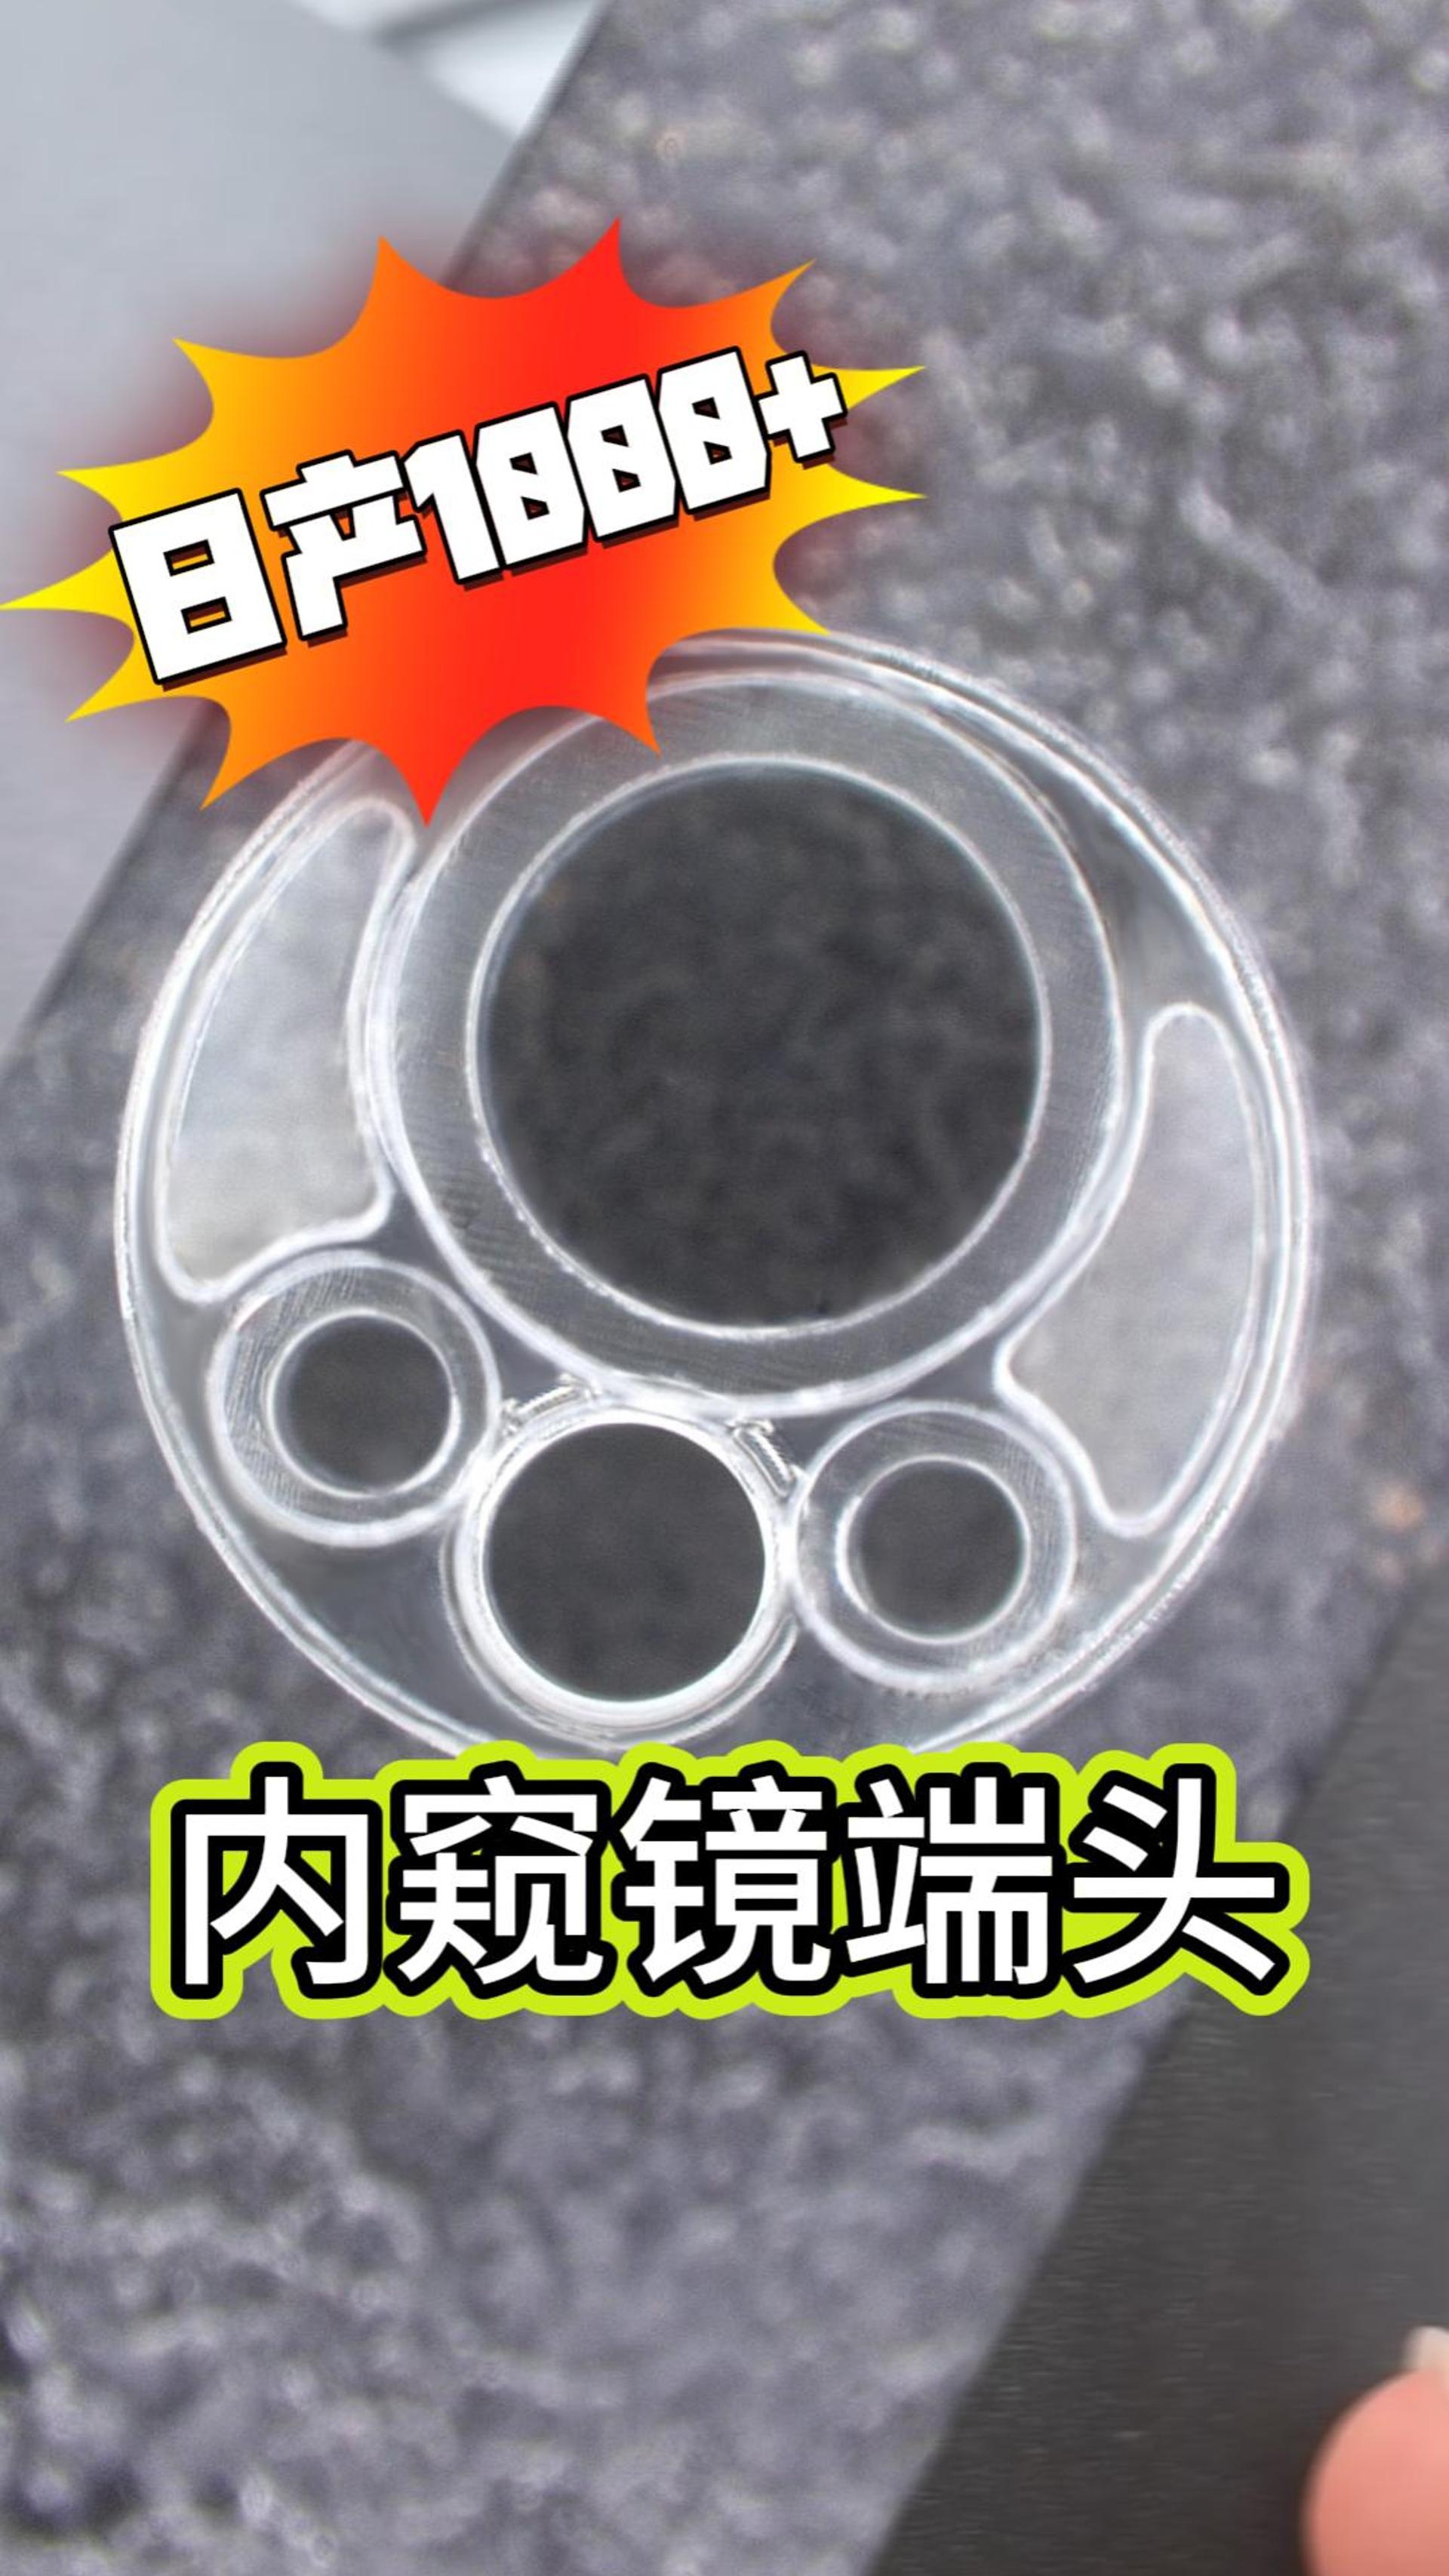
一次性内窥镜端头:壁厚薄至50~100μm,多维复杂管网一体化成型,黑色不透光、异形多孔一次打印完成;
精密陶瓷桨叶:表面光滑度达微米级,能在血管中以数万转高速旋转,为心梗微创手术争取抢救时间;
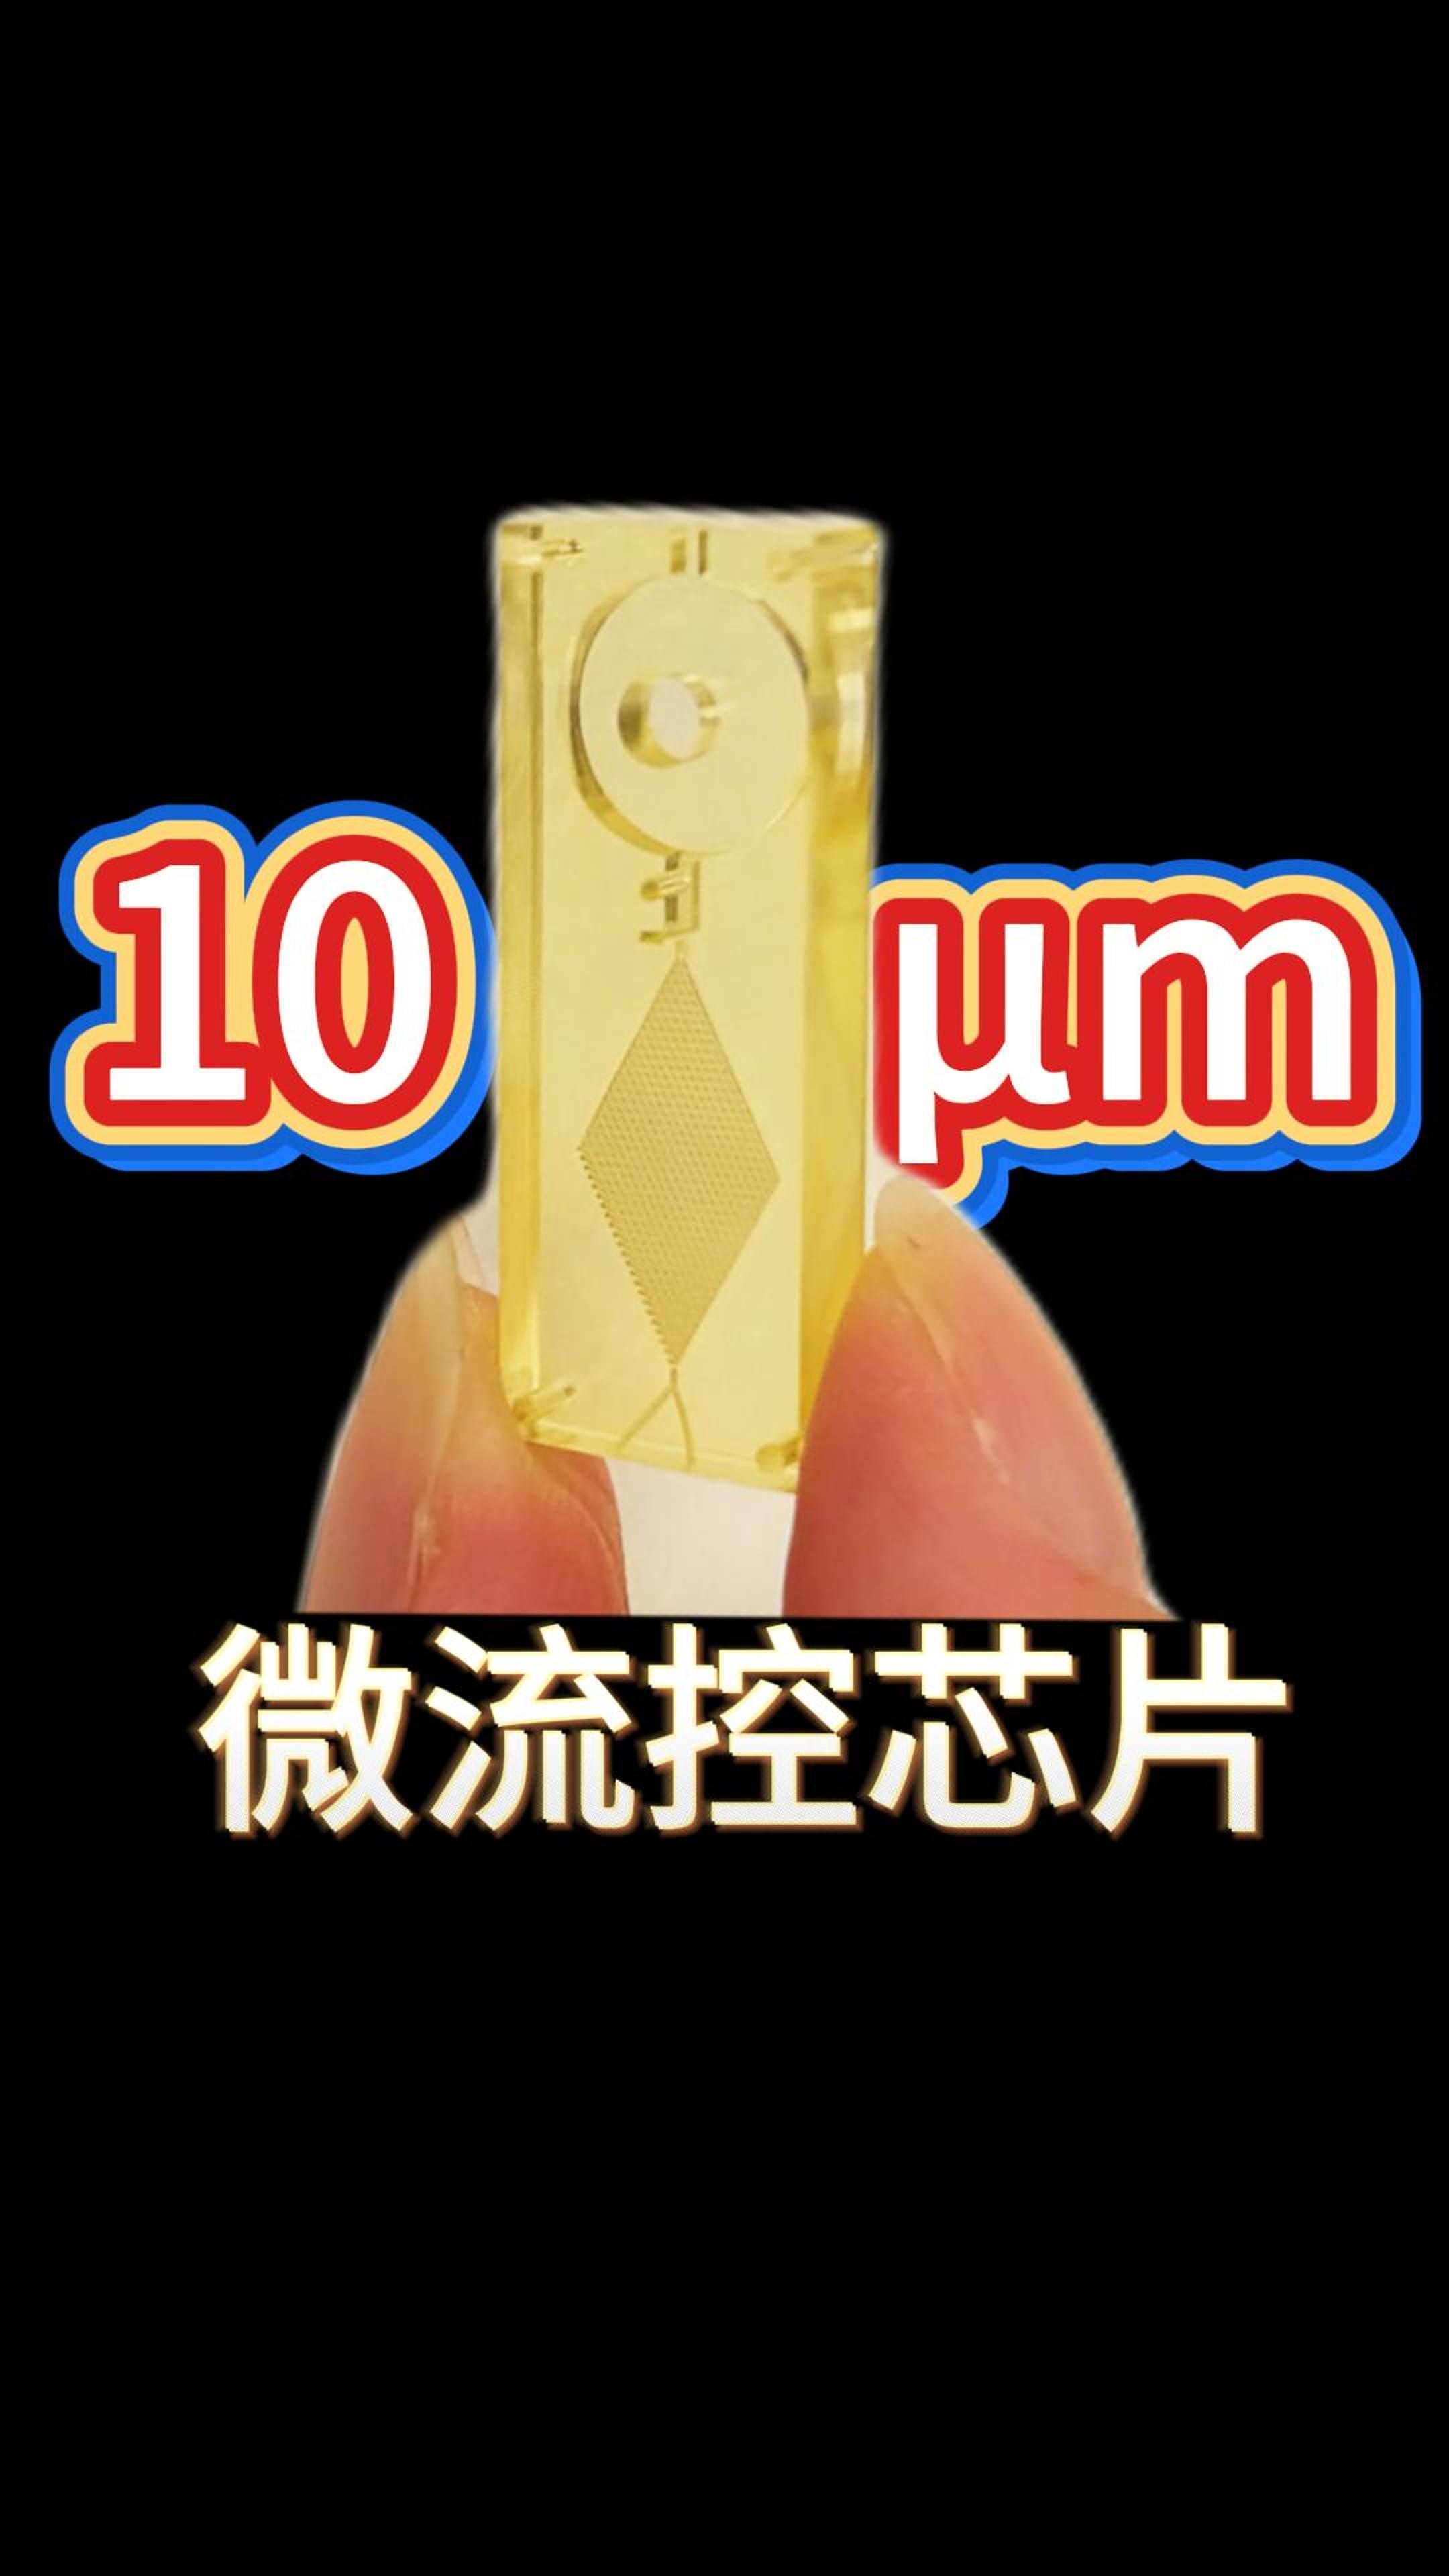
微流控与类器官芯片:微沟槽最小宽度20μm,流道一体成型无需键合,当天设计当天打印,研发迭代周期缩短约80%。
设备好只是第一步,能不能实现从打样到量产的无缝切换,才是医疗器械企业最关心的问题。普利生在这一环节的核心能力可以概括为三个字:快、稳、省。
快——打样速度。 1到100件树脂原型7天发货,无最小起订量限制,小批量验证后可直接切换量产线,实现研发与生产的无缝衔接。
稳——量产能力。 几十台微纳3D打印设备组成的产线,每2到3小时就能完成一批次近百个微米级精密零部件的生产。
省——一站搞定。 普利生不只是卖设备。如果企业暂时不需要自建产能,可以直接将设计文件交给普利生的产线代工;如果企业希望自建微纳3D打印能力,普利生提供从产线规划设计、设备及耗材供给到工艺培训的全栈解决方案。技术团队上门调研生产场景,明确零件精度、材料类型、日产量需求,输出“设备型号+参数设置+成本测算”的定制方案,协助优化零件结构以提升打印效率。
这种“设备+材料+服务”的全链条模式,让医疗器械企业不需要在设备选型、工艺调试、产能规划上耗费过多精力,可以专注于产品设计本身。
医疗器械创新的竞争,拼的是谁能更快地把图纸变成产品。委外加工的时代,企业把命脉交给了别人的排产表;而当一台2μm精度的设备进驻自己的车间,打样不必等、量产不求人,创新的节奏才真正掌握在自己手里。


